加工厂如何用PDA核对订单、制作件与工序交接?
加工厂里“货做对了,却交错了订单”并不罕见:两张订单的零件外形很像,工人按经验把加工好的件放到同一周转箱;下一道工序只看箱子上的手写名称,接收后才发现规格或版本不同。PDA手持机能帮忙,但第一步不是给每个工位发一台机器,而是先确定要核对的最小单位——整张订单、一批制作件,还是每一件成品。单位没定清,扫码记录再多也无法说明某件东西到底走过哪道工序。
先判断哪些环节必须逐件核对
订单是客户要什么、要多少的要求;工单是车间按这个要求安排的一次生产任务;制作件是正在加工的具体物品。一个订单可以拆成多个工单,一个工单也可能加工许多件。若同批件的规格、路线和去向完全相同,按批管理通常就够了;若每件要按序号交付、返修或追溯,必须给每件独立编号。别把“箱号”直接当成“件号”:零件离开箱子、换箱或分箱后,箱号就不能再代表箱内每一件。
先拿最近一张容易混淆的订单,在纸上走一遍:下单后谁确认图纸或规格、谁开工单、第一道工序怎样领料、制作件如何装箱、每道工序谁交出和谁接收、返工件往哪放、最后谁核对出货。找出真正会混单、漏件或丢失交接责任的节点,再决定这些节点是否要扫码。对外形相似、版本频繁变化或必须逐件追溯的制作件,应优先做到“一件一码”;对不可直接贴标的小件,可用固定周转盒或托盘承载,但要记录放入、取出和换载具的对应关系。
上线前把四类信息准备好
订单和工单信息。至少要能查到订单号、物料或图号、规格版本、应做数量、交期,以及工单对应的工序顺序。这里的“版本”是当前批准使用的图纸或工艺版本;改版后,旧版件不能凭外观相近直接混入新版订单。
制作件或批次编号。为要追踪的对象生成唯一编号,打印耐受现场环境的条码或二维码标签。贴在零件本体不合适时,贴在专用吊牌、工装或载具上,并定下换载具、标签损坏时重新绑定的办法。
工位与人员规则。明确哪些工位能接收哪些工序、谁可登记完工或报废、异常由谁复核。PDA上的按钮要对应真实动作,例如“开工”“完工”“交出”“接收”“转返工”,避免一个“完成”同时代表多个状态。
系统联通与断网规则。PDA只是采集入口,订单、工单和状态通常保存在生产管理系统或企业现有系统里。先确认终端能查到最新订单与工艺版本,断网时是否允许暂存、重复提交如何识别、恢复网络后由谁核对未上传记录。
准备好后,先用一条路线和少量工单试跑,不必一开始覆盖全厂。把“开始前的物品在哪、扫码后状态变成什么、异常时谁有权放行”写在工位旁,操作员才能知道设备提示该如何处理。
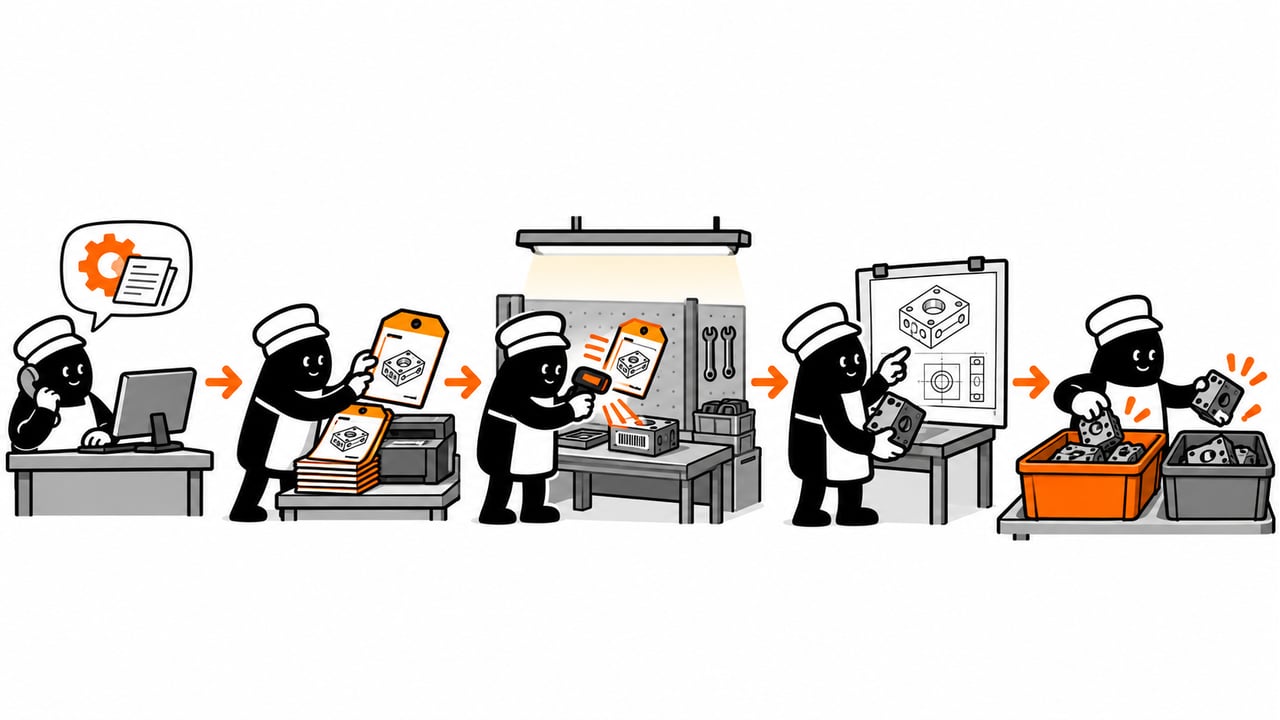
先关联订单、制作件和正确版本,再放行工序。
从订单下达到工序交接,按实物流转记录
第一步,放行工单并建立制作件身份。计划人员确认订单规格和图纸版本后,把订单拆成可执行的工单。若按件追踪,为每个制作件生成件号;若按批追踪,生成批号并写明该批数量。打印标签时核对订单号、工单号、物料或图号、版本与件号或批号。实物和标签同时发到首道工序,不要先打印一叠标签让工人自行挑选。
第二步,首道工序领入时扫码核对。操作员在PDA上打开自己的工位任务,扫描工单和制作件标签。系统应比对“是不是这个工单的件、是否是当前版本、是否轮到这道工序、此前是否已开工或完工”。匹配才允许领入;不匹配时显示差异字段并暂时隔离实物,由班组长或计划人员处理。只提示“扫码成功”而不做这些核对,仍可能把错误订单的件送上机台。
第三步,完工时记清数量和去向。按件管理时,对每件记录合格、待检、返工或报废;按批管理时,记录投入数量、合格数量、返工数量、报废数量,并让合计与投入量对应。需要质检的工序,应由有权限的人录入或确认结论。别把“机器停了”直接记作“全部完工”,还要说明未完成部分留在哪个工位或载具。
第四步,交出和接收分别确认。上道工序扫描制作件或载具,选择去向工位,生成待接收记录;下道工序接到实物后再扫码,核对工单、件号或批号、数量与应走工序,再确认接收。两次确认之间的状态应清楚标成“待交接”。如果只由上道工序单方点“交出”,无法证明下道工序真的收到;如果下道发现数量、标签或外观不符,应登记差异并退回或隔离,不要先接收后在聊天记录里补说明。
第五步,返工和拆分有单独路径。返工件保留原件号,记录返工原因、返到哪道工序、谁批准再次投入,避免重新贴一个新码就丢掉原有加工记录。一个批次分为两箱时,为子批次或载具建立对应关系,分别记录数量;两批合箱时也要保留原批次来源。不能通过扫一个箱码让系统默认整箱所有制作件都已过站,除非现场有可靠的装箱核对步骤。
第六步,出货前从订单倒查实物。包装人员按订单或发货单逐件、逐批扫描,确认规格版本、数量、质检状态和最终工序都满足放行条件。对于相似订单或客户专属件,系统应把“属于哪张订单”作为硬核对项。订单改版、暂停或取消后,未放行的制作件必须先处理归属和版本,不能沿用旧工单直接出货。
不同车间,扫码粒度怎样选
| 现场情况 | 建议的追踪单位 | 必须补的控制点 |
|---|---|---|
| 规格统一、同批件始终一起流转 | 批次或专用载具 | 每次分箱、合箱核对数量,载具换绑留记录 |
| 一单多件,可能分散加工或单件返工 | 每件独立编号 | 每道关键工序逐件扫码,返工保留原件号 |
| 小件无法直接贴标 | 专用托盘或周转盒加装载清单 | 装入、取出、换盒时重新核对实物与清单 |
| 订单或图纸经常变更 | 件号或批号与版本绑定 | 改版时冻结旧工单,审批后再决定继续、返工或报废 |
这些做法不要求所有工序都重复扫描。优先覆盖混单风险最高的地方:首道领入、关键工序完工、跨工位交接、返工回流和出货。等这些点运行稳定,再根据实际差错记录决定是否加密采集。每增加一个扫码点,都应说明它拦截什么错误、谁来处理提示,否则只会增加操作负担。
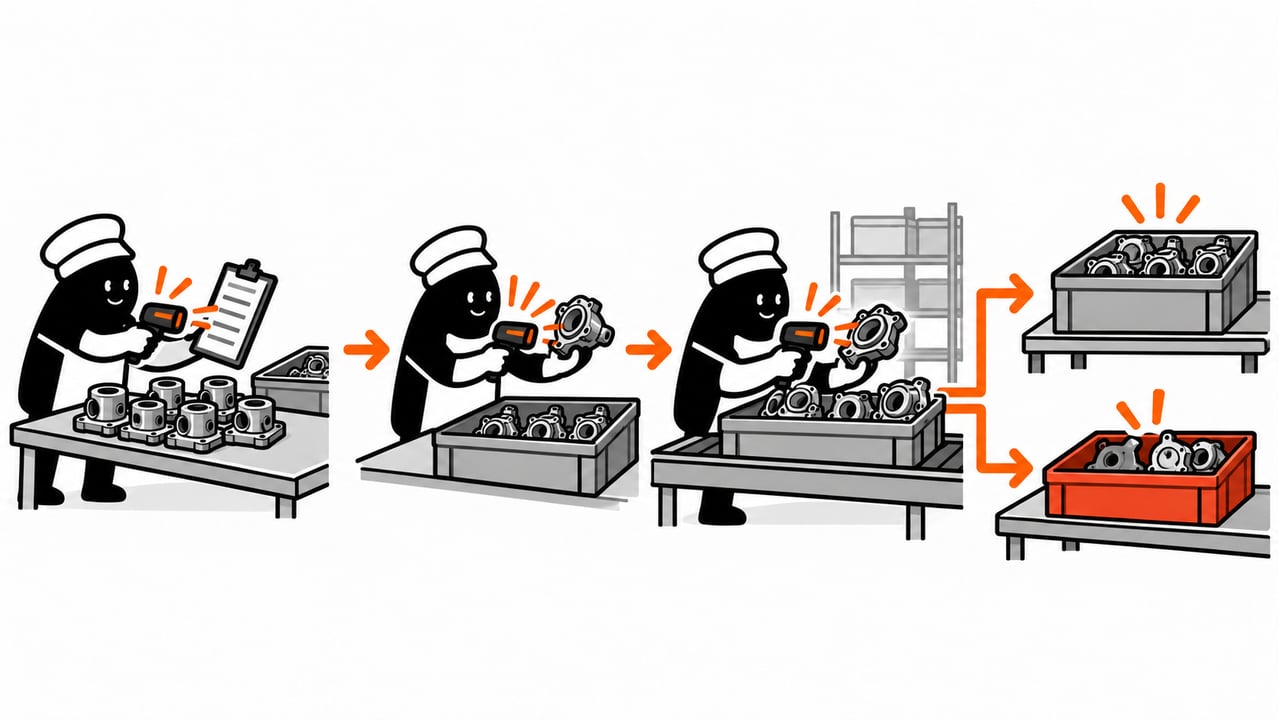
上下工序分别核对数量和异常件后完成交接。
怎样判断方案真的跑通了
试运行时选几张规格相似、工序不同的工单,故意安排可控的测试情形:扫错订单的标签、跳过一道工序、重复扫码、交出后下道未接收、返工件重新上线、断网后补传。测试人员记录系统给出的提示,以及操作员是否知道把实物放在哪里、找谁处理。错误应停在发生的工位,不能等到包装时才发现。
再做两方向核对:拿一件已出货的制作件编号,能否查到它对应的订单、版本、各道关键工序与交接记录;拿一张订单,能否列出已完成、在制、待返工和异常件,并与现场数量对上。两方向都对得上,且重复提交不会造成多次过站,才算具备基本追溯能力。若查不到某件,先查标签是否漏贴或换绑;若记录显示已经到下道而实物没到,查交出与接收是否被同一动作合并;若数量越记越多,查拆分合并、返工回流和离线重传是否重复计数。
PDA能把核对动作放到实物旁边,让错误更早暴露;前提是编号跟得上实物、系统规则跟得上工艺变化、异常有人处理。先把一条订单的真实流转走通,再扩到其他产品和车间,效果才有办法检验。