RFID注塑模具上机次数与保养如何管理?
RFID 管理注塑模具的关键,是给每副模具建立唯一身份,把上机、生产、下机和保养记录关联到这副模具。要先说清“上机次数”是装到注塑机上的次数,还是每次开合模的生产模次:RFID 适合识别模具身份,实际生产模次通常还需要接入注塑机或其他可靠计数信号,不能靠读取标签自行得出。
先定清楚工厂要统计的数
一副模具今天安装到设备一次、连续生产几千模,卸下后第二天再次安装,这是两次上机;期间生产了多少模,要按设备计数或经核实的其他信号统计。多穴模具每模可能产生多个制件,模次与件数也不能直接混用。模具保养可能按累计模次、上机次数、使用时间或人工检查结果触发,阈值应由工艺和模具人员根据模具档案设定,不能套用统一数字。
一套系统至少需要模具台账、设备台账、上机记录、生产计数来源和保养工单。模具台账中记录模具编号、名称、所属产品、穴数、状态、保养规则和责任人;生产工单、设备编号及上下机时间则放在每次使用记录中。修模后是否重置某项计数,要留存原因、审批人和调整前后的值。
设备怎么选,标签贴在哪里
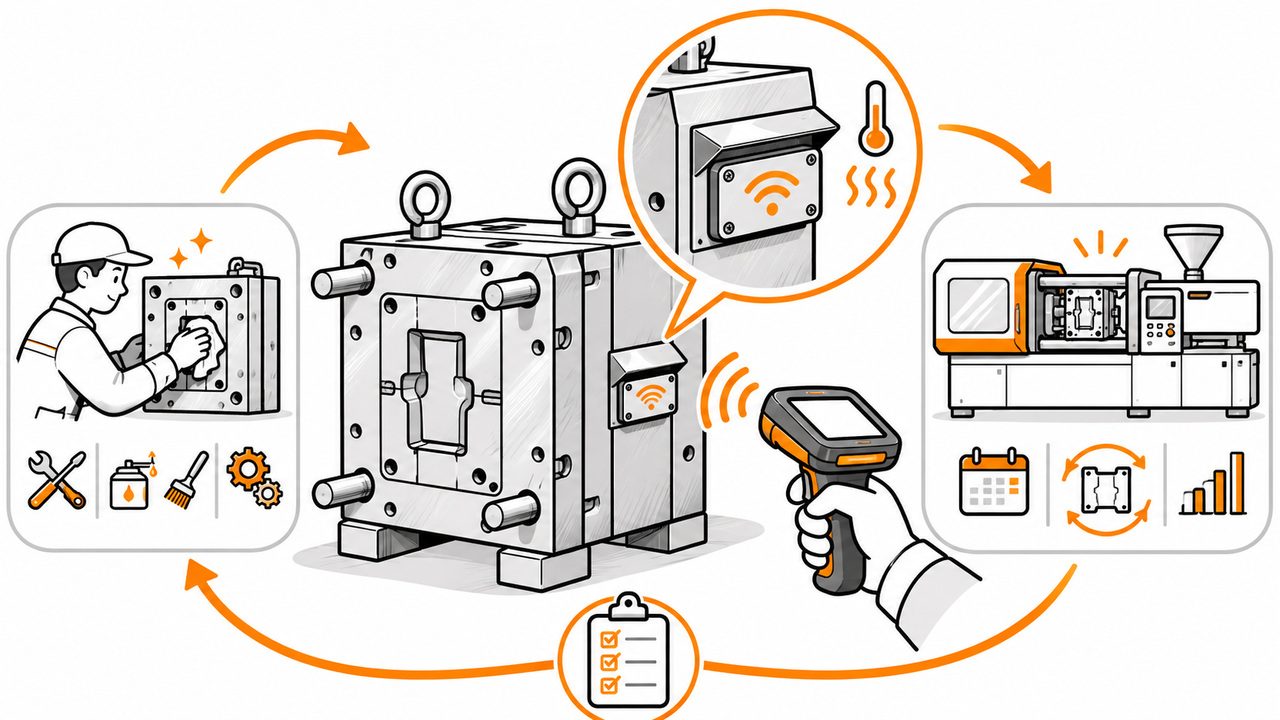
根据现场使用方式,可以采用 RFID 手持机扫描模具与设备上的标签;如果要自动记录进出或识别上机动作,也可设计固定读写器与天线,但仅靠读到标签不能证明已经正确装机,需要结合操作确认或可靠的设备状态信号。
模具是金属且存在高温、油污、碰撞和清洗,标签应选择经实际条件验证的抗金属型号与安装方式。先确定标签可承受的温度、接触介质和固定强度,再由模具维护人员确定安装位置:不遮挡铭牌、定位面、冷却接口和维护区域,不影响合模及安全操作。避免擅自在模具关键部位钻孔或改造;标签脱落、屏蔽或损坏时,要有人工编号核对和补标流程。具体温度和读距以标签规格与现场测试为准。
从建档到保养,现场怎么走
第一步,建立一模一档。 清点实体模具,核对原有编号,避免把左右模、模架或可更换镶件混为同一个对象。给每副模具绑定标签,将标签编号和可见编号同时登记。历史模次不可靠时保留来源与确认时间,不要编造初始值。
第二步,记录上机。 操作人员选择生产工单,扫描模具及注塑机编号,系统检查模具是否被占用、是否停用、是否存在到期未处理保养。核对无误后确认上机,生成一条唯一的使用记录,并记录操作人、时间及开机前计数。对存在风险的超期模具,由企业规定是否禁止使用或必须审批放行。
第三步,采集本次生产数量。 如果设备可提供可靠模次信号,先与设备厂家核对接口、计数含义、断电复位和通讯方式,再把该设备的计数绑定当前上机记录。上机前后计数差可以用于核对,但换模、计数器清零、信号重发和设备维修都可能造成偏差,需要异常标记和人工复核。暂时不能接入时,可由现场按交接班或下机时录入设备显示值并复核,准确度受人工和设备记录条件影响。
第四步,下机与保养。 下机时确认最终计数与本次生产记录,录入异常、损伤及去向。系统依据已确认的累计模次或上机次数生成保养提醒或工单,维修人员记录检查项目、更换件、处理结果及复核人。维修完成后更新模具状态;不能仅因有人关闭提醒就视作保养完成。
数据不对时先查哪里
出现上机次数重复,先查同一操作是否重复提交、同一模具是否已存在未结束的上机记录;出现模次突然增大,检查设备计数清零、采集重复、设备与模具的绑定时间。读错相邻模具时,不要只调高功率:先缩小读取范围、调整天线位置,并让人员在屏幕上核对模具编号。
建议先选一台注塑机和少量模具试运行,覆盖正常换模、中途停机、断网、计数器复位和标签损坏。试点验收以现场单据、设备记录和系统记录逐项核对为准:能查出每次是谁将哪副模具装在哪台设备、使用了多少模、何时触发保养、处理结果是什么;差异要能追溯和纠正。试点跑通后再逐步扩展,不必一开始就改造全部设备。