# PDA手持机在纸箱包装与印刷行业的应用
原文:[https://www.rfidpda.cn/news/xinwen/2755.html](https://www.rfidpda.cn/news/xinwen/2755.html)
PDA手持机在包装印刷行业最适合解决的,不是“替机器判断印刷质量”,而是把工单、客户、版次、BOM、物料批次、半成品流转、报工损耗、外协交接和成品发运这些现场动
PDA手持机在包装印刷行业最适合解决的不是“替机器判断印刷质量”,而是把工单、客户、版次、BOM、物料批次、半成品流转、报工损耗、外协交接和成品发运这些现场动作变成可核对、可追溯、可回传的数据。它适用于纸箱、彩盒、标签、不干胶、说明书、软包装辅料等多品种、小批量、频繁换版的场景,尤其适合客户相似、版面相似、物料相似但交付责任完全不同的车间。
包装装潢印刷品本身有明确的管理边界。在司法部国家行政法规库收录的《印刷业管理条例》将商标标识、广告宣传品以及作为产品包装装潢的纸、金属、塑料等印刷品纳入包装装潢印刷品范围。企业做PDA项目时,不应把它理解成单纯仓库扫码,而应把它放进“接单审核、印前资料、生产流转、质检证据、发运交接”的全流程里。PDA负责现场采集与提示,MES、ERP、WMS或印刷管理系统负责规则、权限、版本和状态判断。
## 不同包装工艺的现场痛点并不一样
纸箱印刷常见的是瓦楞纸板、预印面纸、开槽、模切、钉箱或粘箱,现场物料体积大、托盘多、半成品跨区域流动频繁。PDA在这里的重点,是把纸垛、托盘、工单和库位绑定起来,防止相同规格纸板混入不同客户订单。纸箱厂经常遇到“尺寸相同、印刷内容不同”的任务,外观一眼看不出差别,扫描工单和托盘标签比人工凭经验判断更稳定。
彩盒印刷更强调版次、颜色、表面处理和后道工序。覆膜、烫金、击凸、UV、模切、糊盒等工序会让半成品多次拆分再合并。PDA的重点不是记录“今天印了多少”这么简单,而是记录哪一个版次、哪一批纸张、哪一组油墨、哪一道后工序生成了哪一托半成品。标签印刷则更关注卷料、模切刀具、标签材质、客户条码、流水号或可变数据,PDA应配合条码检测、可变数据系统和成品卷号管理,防止卷号漏扫、错贴和错发。
## 工单必须成为现场唯一入口
包装印刷的工单不能只是一张纸。它至少要承载客户、产品名称、客户物料号、内部物料号、版次、规格、数量、交期、工艺路线、BOM、质检要求、放行状态等信息。现场作业员用PDA扫描工单码后,系统应显示当前可执行动作:是否允许领料、是否允许开工、是否需要首件确认、是否有旧版禁用提示。旧版工单、未审核工单、已暂停订单应被系统拦截,而不是依赖员工记忆。
这里要特别强调版次。包装印刷的错版事故常常不是因为员工不认真,而是因为客户新旧文件、采购订单、设计稿、刀模编号、色稿和BOM没有被绑定在同一套数据里。PDA只能采集和提示,不能自己知道哪个PDF是最终版。因此,系统端必须建立“客户物料号+版次+内部BOM+工艺路线”的组合校验。PDA扫描纸垛、油墨和辅料时,后台用这组规则判断是否匹配当前工单。
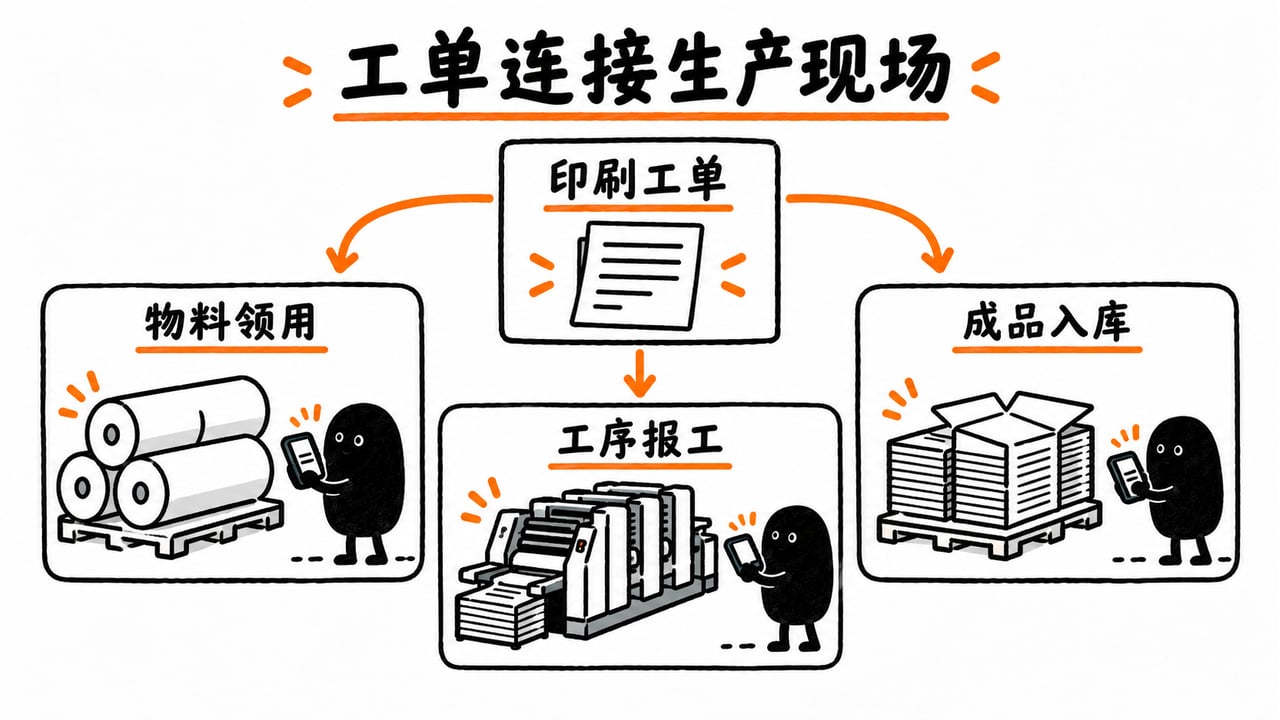
示意:工单关联领料、工序记录与成品入库。
## BOM、纸垛和油墨要在领用时绑定
纸箱、彩盒和标签的物料差异很大,但领用原则类似:先扫工单,再扫物料,再确认数量。纸板要记录楞型、克重、尺寸、供应批次和库位;彩盒用纸要记录纸张品牌、克重、开料规格、批次和领用张数;标签卷料要记录材质、胶水类型、底纸、宽幅、卷号和长度。油墨、胶水、膜材、烫金料、刀版、网纹辊等辅料或治具,也要按企业管理粒度决定是否绑定到工单。
全国标准信息公共服务平台显示,GB/T 33993-2024《商品二维码》为现行国家标准,实施日期为2025年7月1日;平台也收录了《商品二维码》标准信息以及重要产品追溯相关标准信息。对印刷厂来说,这类标准信息的启发在于:追溯要先解决“识别对象”和“记录事件”。PDA扫描的对象可以是工单、纸垛、油墨桶、托盘、半成品箱、外协交接单和成品箱,事件则包括领用、开工、转序、报废、返工、外协、入库和发运。
## 半成品拆分与合并是包装印刷的核心账
很多PDA项目失败,是因为只做了原料出库和成品入库,中间半成品流转仍然靠纸条。包装印刷现场经常发生拆分和合并:一托印刷半成品被拆成两托进入覆膜,一部分送外协烫金,另一部分留厂模切;两个同版次同批次的半成品又可能在糊盒前合并。系统若没有父子关系,最后只能看到“库存多了或少了”,看不到差异从哪里开始。
PDA应在转序时要求扫描来源托盘和目标托盘,录入转出数量、接收数量、报废数量和待返工数量。系统记录“母托盘-子托盘”的关系,并持续计算在制余额。若外协加工,需要把外协出库、外协收货、损耗、补料和退回不良品纳入同一条追溯链。这样即使某批彩盒在烫金后发现位置偏差,也能查到外协交接数量、返回数量、返工数量和对应客户订单。
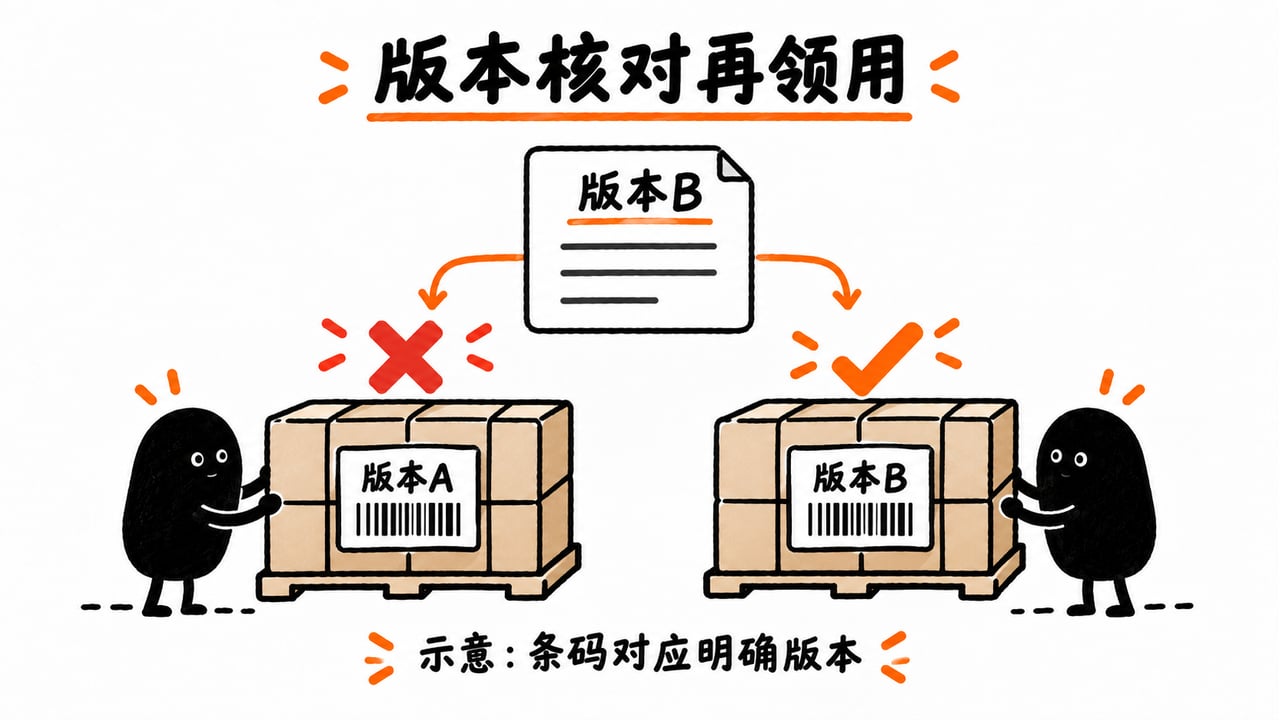
示意:领用前核对当前工单允许的包材版本。
## 报工、损耗和质量证据要分清来源
包装印刷的质量证据通常来自多方:操作员的报工记录、质检员的首件和巡检记录、色差仪或密度仪的数据、条码等级检测结果、视觉检测设备的缺陷图像、客户签样或留样记录。PDA可以把这些结果关联到工单、机台、班组、物料批次和托盘标签,但不能代替仪器判断色差,也不能凭扫码自动证明印刷质量合格。
更好的做法是让PDA承担“证据索引”。质检员扫码工单和托盘后,录入抽检数量、缺陷类型、处置方式,并上传照片或填写仪器记录编号。系统把这条质检记录与批次绑定。若后续客户反馈条码扫不出、覆膜开胶、色差明显或文字错误,企业可以沿着成品箱标追到生产工单、对应版次、物料批次、质检记录和同批出货范围。证据链越完整,责任判断越少依赖口头回忆。
## 成品发运要同时校验客户、版次和数量
包装印刷错发往往发生在最后一米。同一规格彩盒可能同时属于不同品牌、不同配方、不同语言版本或不同监管标签;同一标签可能只有条码、生产商地址或日期格式不同。PDA在发运环节应把客户订单、成品箱标、托盘号、库位、装车单和车辆信息一起校验,任何一个字段不匹配都应提示异常。
成品入库时,PDA扫描箱标或托盘码,系统写入库位、数量、质检放行状态和可发状态。拣货时,系统按客户订单生成任务,PDA逐箱或逐托扫描。装车时,再次扫描装车单和托盘,核对客户、版次、数量和放行状态。对于需要客户指定批次或先进先出的产品,后台规则应在PDA界面直接提示,不让员工在仓库里临时翻单据。
## 接口数据字典比设备参数更重要
实施前要先定义数据字典,而不是先买设备。核心字段包括客户编码、客户物料号、内部物料号、版次号、工单号、BOM版本、工序码、机台码、班组、纸垛号、油墨批号、托盘号、半成品状态、质检状态、外协单号、成品箱号、库位和装车单号。每个字段要明确来源系统、是否必填、是否允许手工录入、是否允许修改、异常时谁审核。
PDA与系统接口也要分阶段实施。第一阶段可从成品入库和发运开始,先降低错发风险;第二阶段扩展到领料、转序和报工,建立在制品台账;第三阶段再接入质检、外协和设备数据。厂商选型应关注扫码模块、UHF RFID、蓝牙打印、离线缓存、接口SDK、权限控制和异常提示,但所有宣传参数都要用真实标签、真实工单和真实车间网络验证。
## 纸箱、彩盒和标签的决策重点
纸箱企业上线时,优先把纸板批次、开槽模切、粘钉箱、托盘和成品发运管住。纸箱的半成品体积大,转序靠叉车,最容易出现托盘标签脱落、同规格混放和临时调拨未登记。PDA应支持大字体任务提示、快速扫托盘和库位、异常原因选择,并允许在网络不稳定区域离线暂存。系统端要重点校验尺寸、材质、客户、印刷内容和装车单。
彩盒企业上线时,优先管版次、工艺路线和后道外协。彩盒同一纸张可能对应多个客户款式,工序也更长,任何一个节点漏记都会影响责任追溯。PDA界面应突出当前工序、上一工序来源、下一工序去向、质检状态和外协状态。若存在烫金、覆膜、裱纸、模切、糊盒等多个后道,系统要允许一批半成品拆分进入不同路线,再在成品入库前合并核算。
标签印刷企业上线时,重点是卷号、可变数据和成品卷交接。标签可能涉及客户条码、序列号、批号、日期码或监管码,PDA不能替代可变数据校验系统,但可以记录哪一卷原料、哪一套数据、哪台设备、哪名操作员生成了哪一卷成品。成品卷入库和发运时,PDA扫描卷号和客户订单,避免同尺寸、同材质、不同数据内容的标签被混发。
## 异常处理要比正常流程更早设计
真实车间不会永远按标准流程走。纸张临时短缺、油墨批次替换、外协延迟、客户急单插单、半成品返工、成品让步放行,都会让数据链变复杂。PDA项目如果只设计“扫描成功”的路径,一遇到异常就会回到纸条和微信群。上线前应定义异常类型:错料拦截、少料补领、超领退料、转序差异、外协损耗、质检扣留、返工补扫、成品解锁、装车撤销等。
每个异常都要有责任人和审核人。PDA可以让现场选择原因、拍照、提交申请,系统按权限决定是否放行。例如油墨临时替换,不应由操作员直接修改BOM,而应提交替换申请,由工艺或质量负责人确认。外协返回数量少于发出数量,也不应简单改库存,而要登记外协损耗、待补货或客户让步。这样做会增加前期设计工作,但能避免系统上线后被异常流程绕开。
## 实施阶段要把“最怕错”的节点排在前面
包装印刷企业不必一口气把所有机台、所有工序、所有外协都纳入PDA。第一阶段通常选择成品仓和发运,因为错发客户、错发版次、少装多装会直接变成客诉;第二阶段选择领料和转序,因为它们决定在制品账是否可信;第三阶段再接入质检、外协和设备数据。每一阶段都要有明确的停用纸质替代规则,否则现场会同时维护两套账,数据反而更乱。
培训也要围绕角色设计。仓库人员关心库位、托盘和装车;机台人员关心工单、开工、报工和异常;质检人员关心首件、巡检和扣留;计划人员关心在制状态和交期。PDA界面不应让所有人看到同一堆按钮,而应按岗位显示当前动作。好的系统不是功能越多越好,而是让每个岗位在最短路径内完成正确采集。
## 客户协同和内部可见范围要分开
包装印刷企业常被客户要求提供批次追溯,但并非所有内部数据都适合展示给客户。客户需要看到的通常是订单、产品、版次、生产批次、质检放行、发运批次和必要的证明资料;内部才需要看到机台效率、报废原因、员工、外协价格和工艺细节。PDA采集的数据应先进入内部系统,再由系统决定哪些字段可用于客户查询或售后追溯。
如果企业计划把二维码印在外箱或产品包装上,更要区分“消费者扫码信息”和“内部生产追溯信息”。消费者页面可以展示产品公开信息、批次和售后入口,内部页面则需要权限控制。PDA项目的价值在于让现场数据可用,而不是把所有数据都公开。数据公开边界设计不好,既可能泄露客户资料,也可能让一线员工担心每一次异常都会被外部看到,从而影响真实记录。
上线后的复盘也很重要。每周查看异常拦截、返工、外协差异和装车撤销记录,比单看扫码次数更有价值。若某个异常反复出现,问题往往不在PDA,而在标签规则、BOM维护、排产变更或岗位权限。把这些问题回到流程里修正,PDA采集的数据才会继续变好,也能让下一轮排产、采购和客户沟通更有依据,减少同类问题反复发生,更稳落地。
## 一个明确标示的业务样例
广东东莞某彩盒厂同时生产A客户普通版彩盒和出口版彩盒,外观相似,出口版多一个英文警示语,纸张和刀模相同,但版次、条码和客户验收要求不同。系统把两个客户物料号分别绑定不同版次和BOM。领料时,PDA扫描工单、纸垛和油墨,发现纸张可共用但版材不能共用;上机时,操作员必须扫描版次码和首件确认记录;覆膜后,半成品托盘被拆成两托,一托送外协烫金,一托留厂待模切;外协返回时,PDA按外协单扫描数量和不良品;成品装车时,PDA发现一托普通版被扫入出口版装车单,系统拒绝提交。
这个样例的重点不是PDA多高级,而是规则在哪里生效:系统负责客户、版次、BOM和状态判断,PDA负责把现场每次移动都采集回来。包装印刷企业要从“扫得到”走向“扫得有意义”,必须先把工单、物料、半成品、质量证据和发运交接连成一条链。设备只是入口,流程和数据才是项目能长期运行的基础。
封面:https://www.rfidpda.cn/uploads/allimg/20261012/104352-a81cdec7.jpg